Новини

Как плосък фланец постига надеждно уплътняване с болтове?

2026-09-17 13:30:08

В нефтохимически завод болтова плоска фланцова връзка трябва да съдържа технологична течност при налягания над 100 бара и температури над 400°C. Уплътнението се създава не от отделен компонент, а от система: повърхностите на фланеца, уплътнението и болтовете. Когато болтовете са затегнати, те генерират сила на затягане, която притиска уплътнението между повърхностите на фланеца. Уплътнението от своя страна деформира и запълва микроскопичните неравности по повърхностите на фланците, създавайки бариера, която предотвратява изтичане. Това изглежда достатъчно просто. И все пак течовете на фланци са една от най-честите причини за промишлени аварии и производствени загуби. Причината е, че постигането на надеждно уплътнение изисква прецизен баланс между натоварването на болта, компресията на уплътнението и твърдостта на фланеца – баланс, който лесно се нарушава от неправилен монтаж, неправилен въртящ момент на болта или лошо качество на лицето на фланеца.


Въпросът как аплосък фланецпостигането на надеждно уплътнение с болтове следователно не е просто въпрос на затягане на болтовете, докато са стегнати. Това е въпрос на инженерство. Натоварването на болта трябва да е достатъчно, за да компресира уплътнението достатъчно, за да уплътни, но не толкова високо, че да смачка уплътнението или да поддаде болтовете. Повърхностите на фланеца трябва да са плоски и достатъчно гладки, за да позволят на уплътнението да се приспособи, но не толкова гладки, че уплътнението да не може да се захване. Болтовете трябва да се затягат в определена последователност, за да се осигури равномерно разпределение на натоварването. И целият комплект трябва да бъде проектиран така, че да издържа на работното налягане, температура и термични цикли, без да губи силата си на уплътняване. Тази статия ще разгледа всеки един от тези фактори в технически детайли, предоставяйки цялостно разбиране на болтовото уплътнение на плосък фланец за инженери, специалисти по поддръжката и специалисти по доставките. ПриWenzhou Longan Flange Co., Ltd., нашата фабрика произвежда плоски фланци повече от две десетилетия и сме развили дълбоко разбиране на факторите, които определят надеждността на уплътнението.

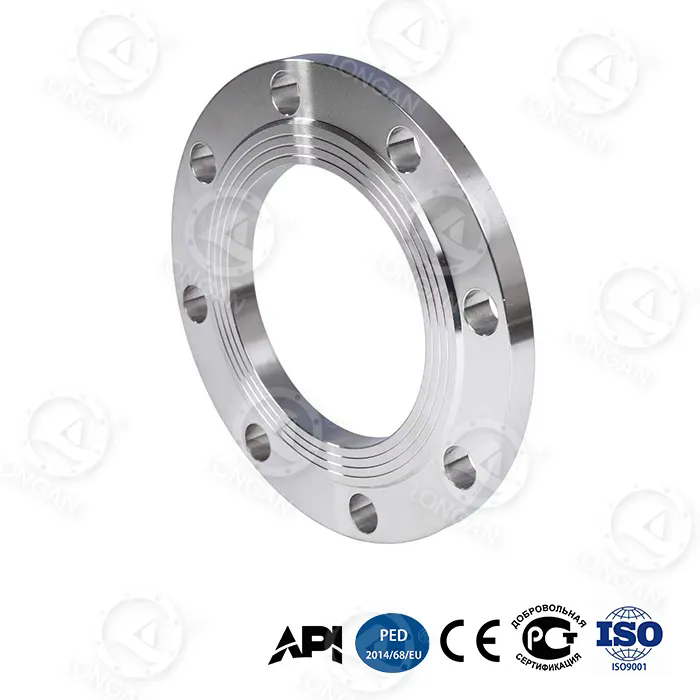
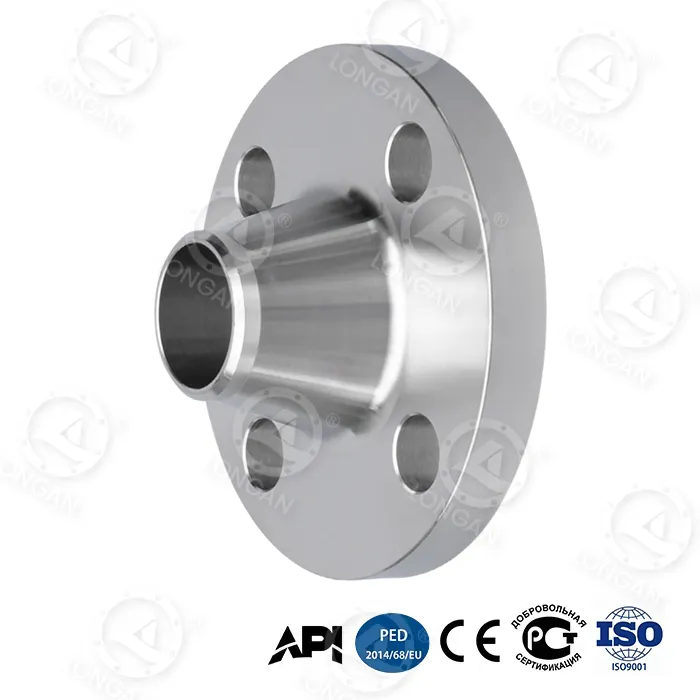
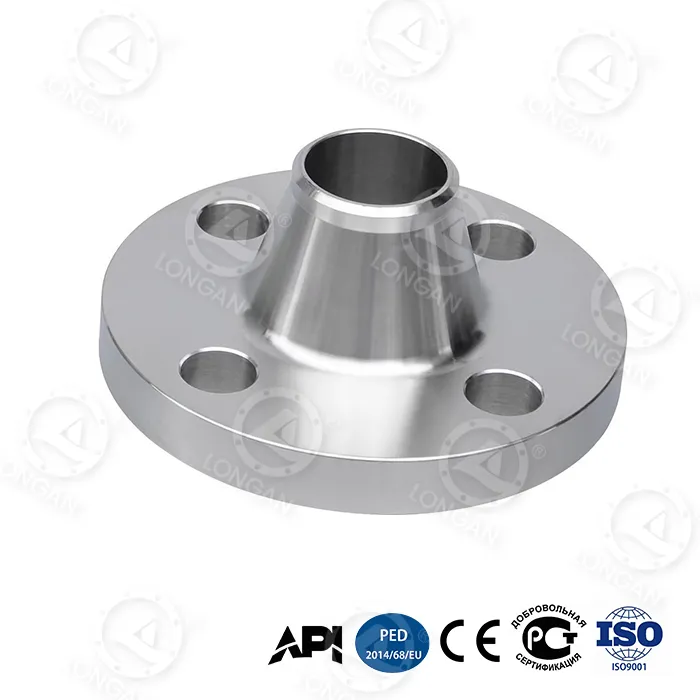
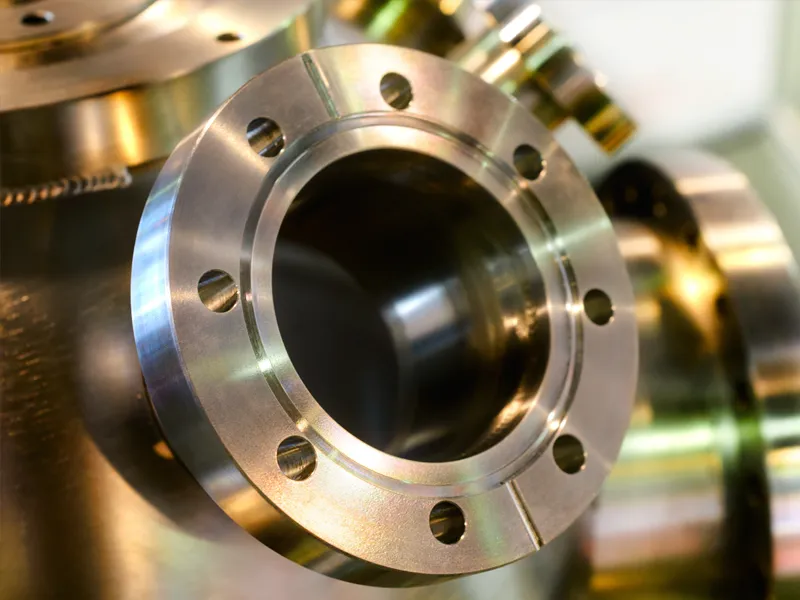
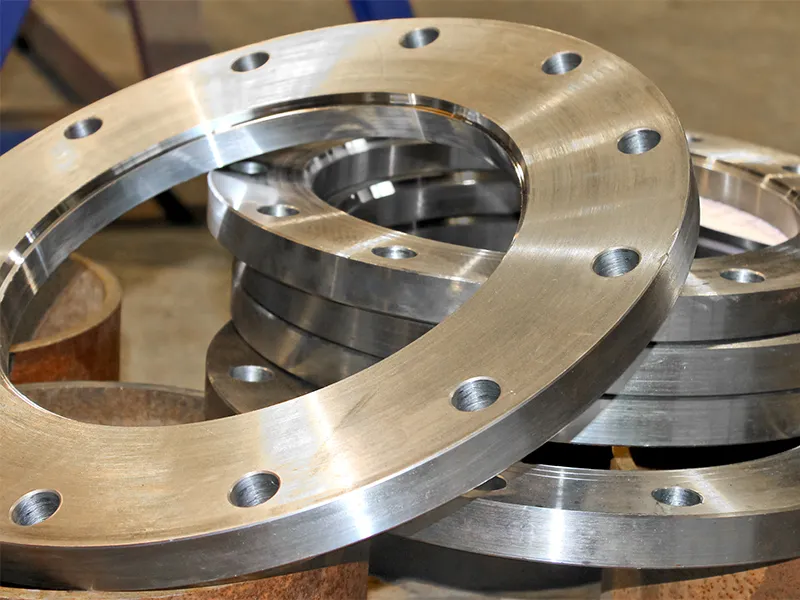
sme b16.5 flat face flange


Съдържание


1. Уплътняващият механизъм: какво всъщност се случва, когато затегнете болт?

За да разберем как плоският фланец постига надеждно уплътнение, първо трябва да разберем механиката на болтовата връзка. Когато един болт се затегне, той се разтяга еластично. Болтът действа като пружина и напрежението в болта създава сила на затягане, която дърпа двете повърхности на фланеца заедно. Тази сила на затягане се предава през повърхностите на фланеца към уплътнението. Уплътнението, което е направено от по-мек материал от фланеца, е компресирано. Докато се компресира, той се влива в микроскопичните вдлъбнатини и драска по лицето на фланеца, създавайки криволичещ път, през който течността под налягане не може лесно да проникне. Уплътнението се постига, когато уплътнението е достатъчно компресирано, за да запълни тези неравности и когато остатъчното напрежение на натиск върху уплътнението е по-голямо от вътрешното налягане на течността.

Основният принцип е, че уплътнението трябва да се поддържа в състояние на компресия през целия експлоатационен живот на съединението. Ако напрежението на натиск падне под критично ниво, уплътнението ще протече. Напрежението на компресия може да спадне по няколко причини. Уплътнението може да се отпусне (пълзи) с течение на времето, особено при повишени температури. Болтовете може да загубят напрежение поради отпускане или вибрации. Повърхностите на фланеца могат да се отделят поради термично разширение или огъване. Дизайнът на плоския фланец трябва да отчита всички тези фактори. По-дебел, по-твърд фланец ще устои на огъване и ще поддържа по-равномерно напрежение на натиск върху уплътнението. По-голям брой по-малки болтове ще осигурят по-равномерна сила на затягане, отколкото по-малък брой по-големи болтове. И материалът на уплътнението трябва да бъде избран така, че да устои на отпускане и химическа атака.

Следващата таблица обобщава ключовите сили и фактори, които определят надеждността на болтово уплътнение с плосък фланец.

Фактор Описание Въздействие върху запечатването
Напрежение на болта Еластичното разтягане на болта при затягане Осигурява силата на затягане, която притиска уплътнението
Компресия на уплътнение Деформацията на уплътнението под натоварване на болта Запълва повърхностните неравности и създава уплътнение
Твърдост на фланеца Устойчивостта на фланеца на огъване под натоварване на болта Осигурява равномерно компресиране на уплътнението по цялата повърхност
Релаксация на уплътнението Загубата на компресионно напрежение с течение на времето Намалява силата на запечатване; трябва да се сведе до минимум
Термични ефекти Диференциално разширение на болтове, фланци и уплътнение Може да увеличи или намали натоварването на болта
Вътрешно налягане Силата, упражнявана от технологичния флуид Има тенденция да разделя фланците; трябва да се противодейства на натоварването на болта

В Wenzhou Longan Flange Co., Ltd., ние проектираме нашите плоски фланци, за да оптимизираме тези фактори. Нашите фланци са произведени от висококачествена стомана и са обработени до прецизни размери, за да осигурят правилно прилягане и разпределение на натоварването. Ние също така предоставяме технически насоки за избор на болтове, избор на уплътнение и процедури за затягане, за да помогнем на нашите клиенти да постигнат надеждни уплътнения в техните специфични приложения.


2. Натоварване и въртящ момент на болта: числата, които определят успеха или провала

Натоварването на болта е най-важната променлива за постигане на надеждно уплътнение. Ако натоварването на болта е твърде ниско, уплътнението няма да бъде достатъчно компресирано, за да уплътни. Ако натоварването на болта е твърде голямо, уплътнението може да се смачка, болтовете да поддадат или фланецът може да се повреди. Целевото натоварване на болта се определя от препоръката на производителя на уплътнението, която определя минималното и максималното напрежение на натиск за материала на уплътнението. Това напрежение след това се преобразува в стойност на въртящия момент, като се използва триенето на резбата на болта и геометрията на съединението. Връзката въртящ момент-напрежение се дава по формулата: T = K × D × F, където T е въртящият момент, K е коефициентът на гайката (безразмерен коефициент, който отчита триенето), D е номиналният диаметър на болта и F е желаното напрежение на болта.

Нут факторът K е критичен, но често неразбран параметър. Зависи от смазването на резбите, повърхностното покритие на болта и гайката и наличието на всякакви покрития. Типичната стойност за K е 0,2 за смазани стоманени болтове, но може да варира от 0,1 до 0,3 в зависимост от условията. Това означава, че същата стойност на въртящия момент може да доведе до напрежение на болта, което варира с коефициент три. Ето защо въртящият момент сам по себе си не е надежден индикатор за натоварването на болта. За критични приложения инженерите използват по-точни методи като измерване на удължението на болта или директни индикатори за напрежение. Таблицата по-долу предоставя типични стойности на въртящия момент за обичайните размери на болтовете и материалите на уплътнението.

Размер на болта Тип уплътнение Целево напрежение на болта (MPa) Препоръчителен въртящ момент (Nm) Нут фактор (K)
M16 каучук 30 - 50 80 - 120 0.20
M16 PTFE 40 - 60 100 - 150 0.20
М20 Спирална рана 60 - 80 200 - 280 0.18
М24 Спирална рана 60 - 80 350 - 480 0.18
М24 Метален кожух 80 - 120 450 - 650 0.16

В нашата фабрика предоставяме на нашите клиенти подробни спецификации на въртящия момент за всеки плосък фланец, който произвеждаме. Тези спецификации се основават на размерите на фланеца, размера и материала на болта, типа на уплътнението и условията на работа. Ние също така препоръчваме използването на калибрирани динамометрични ключове и проверката на напрежението на болта с помощта на втори метод, като например измерване на удължението на болта с микрометър или използване на ултразвуков метър за напрежение на болта. Този строг подход към контрола на натоварването на болтовете е от съществено значение за постигане на надеждно уплътняване при критични приложения.


3. Избор на уплътнение: Компресируемият елемент, който прави уплътнението

Уплътнението е компонентът, който всъщност създава уплътнението в болтова плоска фланцова връзка. Това е свиваем материал, който се притиска между повърхностите на фланеца. Уплътнението трябва да е достатъчно меко, за да отговаря на повърхностните неравности на челата на фланеца, но достатъчно здраво, за да издържи на вътрешното налягане и химическата атака на работния флуид. Той също така трябва да бъде достатъчно еластичен, за да поддържа напрежението на натиск във времето и при термични цикли. Няма нито един материал за уплътнение, който да е подходящ за всички приложения. Изборът на материал за уплътнение зависи от температурата, налягането и изискванията за химическа съвместимост на конкретното приложение.

Най-често срещаните материали за уплътнение за плоски фланци са гума, PTFE, спирално навита и метална обвивка. Гумените уплътнения се използват в приложения с ниско налягане и ниска температура, като водопроводи и въздуховоди. PTFE уплътненията се използват в химически приложения, където се изисква устойчивост на агресивни течности. Спирално навитите уплътнения се използват в приложения с високо налягане и висока температура, като линии за пара и въглеводороди. Уплътненията с метална обвивка се използват в най-взискателните приложения, където се изискват най-високи нива на устойчивост на температура и налягане. Таблицата по-долу сравнява основните свойства на тези уплътнителни материали.

Материал на уплътнението Максимална температура (°C) Максимално налягане (бар) Химическа устойчивост Типично приложение
Каучук (NBR) 100 16 Добър (вода, масло) Вода, въздух, пара под ниско налягане
PTFE 260 40 Отлично Химическа обработка, храна
Спирална рана 500 100 много добре Пара, въглеводороди, високо налягане
Метален кожух 600 150 Отлично Висока температура, високо налягане

Ние в Wenzhou Longan Flange Co., Ltd. не произвеждаме уплътнения, но работим в тясно сътрудничество с нашите клиенти, за да гарантираме, че избраното от тях уплътнение е съвместимо с нашите плоски фланци. Предоставяме подробни размери на лицето на фланеца, включително височината на повдигнатата повърхност и покритието на повърхността, които са критични за правилното поставяне на уплътнението. Ние също така предоставяме насоки относно напрежението на компресия на уплътнението и въртящия момент на болта, въз основа на препоръките на производителя на уплътнението. Нашата цел е да гарантираме, че цялата система с болтови съединения - фланец, уплътнение и болтове - работи заедно, за да постигне надеждно уплътнение.


4. Повърхност на фланеца: защо грапавостта на повърхността е критичен параметър

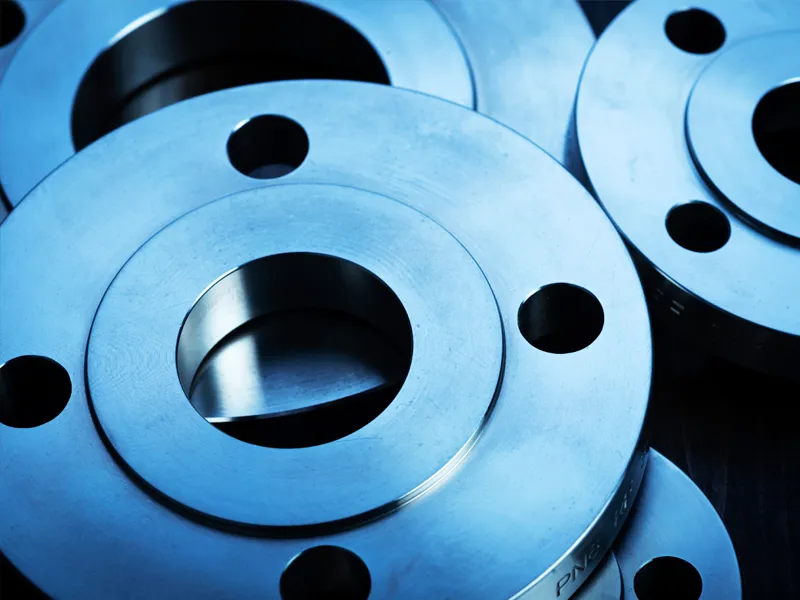
Повърхностното покритие на лицето на фланеца е критичен параметър, който често се пренебрегва. Уплътнението трябва да може да се приспособи към повърхностните неравности на лицето на фланеца, за да създаде уплътнение. Ако повърхността е твърде грапава, уплътнението може да не успее да запълни дълбоките вдлъбнатини и може да остане път на теч. Ако повърхността е твърде гладка, уплътнението може да не успее да захване повърхността и то може да се изплъзне или екструдира под натиск. Оптималното покритие на повърхността е балансът между тези две крайности. За повечето уплътнителни материали се препоръчва повърхностна грапавост от Ra 3,2 до 6,3 микрометра. Това обикновено се постига чрез механична обработка на лицето на фланеца с назъбен или концентричен модел на канали, известен като "фонографско" покритие.

Фонографското покритие е определено в стандарти като ASME B16.5 и EN 1092-1. Финишът се създава от инструмент, който изрязва непрекъснат спирален жлеб върху лицето на фланеца. Дълбочината на канала и разстоянието се контролират, за да се постигне желаната грапавост. Моделът на канала осигурява серия от ръбове и вдлъбнатини, които уплътнението може да захване. Това захващане предотвратява издухването на уплътнението от вътрешното налягане и помага да се запази уплътнението при термични цикли. Таблицата по-долу предоставя препоръчителното повърхностно покритие за различни материали за уплътнение.

Материал на уплътнението Препоръчителна грапавост на повърхността (Ra, µm) Тип покритие
каучук 3.2 - 6.3 Фонографски (концентричен или назъбен)
PTFE 1,6 - 3,2 Фонографски или гладък
Спирална рана 3.2 - 6.3 Фонографски
Метален кожух 3.2 - 6.3 Фонографски

В нашата фабрика ние обработваме всички наши плоски повърхности на фланците до определеното повърхностно покритие с помощта на CNC стругове с прецизни инструменти. Ние проверяваме покритието на повърхността с помощта на профилометър и записваме резултатите в нашата документация за контрол на качеството. Това гарантира, че всеки плосък фланец, който произвеждаме, осигурява оптималната повърхност за поставяне на уплътнението. Ние също така предлагаме набор от повърхностни покрития, включително гладко покритие, назъбено покритие и пръстеновидно покритие, за да отговорим на изискванията за различни видове уплътнения и приложения.


5. Последователност на затягане на болтовете и контрол на качеството

Последователността на затягане на болтовете е друг критичен фактор за постигане на надеждно уплътнение. Ако болтовете се затягат един по един в произволен ред, фланецът ще бъде изкривен и компресията на уплътнението ще бъде неравномерна. Това може да доведе до теч, дори ако крайните стойности на въртящия момент са правилни. Правилната процедура е да затегнете болтовете под формата на звезда или кръст, на няколко пъти. Първото преминаване трябва да бъде преминаване с нисък въртящ момент (обикновено 30% от крайния въртящ момент), за да се постави уплътнението и да се изравнят фланците. Второто преминаване трябва да бъде преминаване със среден въртящ момент (обикновено 60% от крайния въртящ момент). Последното преминаване трябва да бъде при пълния въртящ момент, отново в звездна схема. Това постепенно, равномерно затягане гарантира, че уплътнението се компресира равномерно и че повърхностите на фланеца остават успоредни.

Броят на преминаванията и специфичните стойности на въртящия момент зависят от размера на фланеца, броя на болтовете и материала на уплътнението. За големи фланци с много болтове може да са необходими три или четири прохода. За малки фланци може да са достатъчни две преминавания. Таблицата по-долу предоставя общи насоки за последователностите на затягане на болтовете.

Размер на фланеца Брой болтове Препоръчани карти Модел на въртящия момент
DN50 - DN100 4 - 8 2 Звезден модел
DN150 - DN300 8 - 12 3 Звезден модел
DN350 - DN600 12 - 20 3 - 4 Звезден модел
> DN600 > 20 4+ Звезден модел, няколко етапа

Контролът на качеството е от съществено значение, за да се гарантира, че процедурата по затягане е извършена правилно. След последното преминаване на въртящия момент, квалифициран инспектор трябва да провери въртящия момент на всеки болт с помощта на калибриран динамометричен ключ. Инспекторът трябва също така да провери празнината между повърхностите на фланците в няколко точки по обиколката, за да се увери, че фланците са успоредни. Ако празнината е неравна, болтовете трябва да се разхлабят и процедурата за затягане да се повтори. В Wenzhou Longan Flange Co., Ltd. предоставяме на нашите клиенти подробни инструкции за монтаж и спецификации на въртящия момент за всеки плосък фланец, който произвеждаме. Ние също така предлагаме обучение на място и техническа поддръжка, за да помогнем на нашите клиенти да постигнат надеждни уплътнения в техните критични приложения.


6. Често задавани въпроси (FAQ)

Въпрос 1: Какъв е правилният въртящ момент на болта за плосък фланец?

Отговор: Правилният въртящ момент на болта зависи от размера на болта, материала на болта, материала на уплътнението и условията на работа. Обикновено се определя от производителя на уплътнението или се изчислява по формулата T = K × D × F, където K е коефициентът на гайката, D е диаметърът на болта и F е целевото напрежение на болта. Предоставяме подробни спецификации на въртящия момент за всеки плосък фланец, който произвеждаме в Wenzhou Longan Flange Co., Ltd. Важно е да използвате калибриран динамометричен ключ и да следвате препоръчителната последователност на затягане.

Въпрос 2: Защо моят плосък фланец тече дори след като затегнах болтовете до определения въртящ момент?

Отговор: Има няколко възможни причини. Уплътнението може да е повредено или от грешен материал. Повърхностите на фланците може да са повредени или да имат неправилно повърхностно покритие. Болтовете може да са замърсени или неправилно смазани, което води до фактор на гайката, който е различен от приетата стойност. Фланците може да не са успоредни. Или условията на работа може да надвишат номиналното налягане или температура на уплътнението. Необходими са задълбочена проверка на всички компоненти и преглед на процедурата за инсталиране, за да се установи основната причина.

Въпрос 3: Каква е разликата между фланец с повдигната повърхност и фланец с плоска повърхност?

Отговор: Повдигнатият плосък фланец има малък повдигнат пръстен на лицето, докато плоският фланец има напълно плоска повърхност. Повдигнатата повърхност е проектирана да концентрира натоварването на болта върху уплътнението, увеличавайки напрежението при запечатване. Фланците с плоска повърхност се използват с уплътнения с пълна повърхност и са често срещани при приложения с ниско налягане и с чугунени или пластмасови фланци. Изборът зависи от приложението и свързващия фланец.

Въпрос 4: Колко често трябва да се затягат болтовете на плоския фланец?

Отговор: Болтовете с плоски фланци трябва да се затегнат отново след първите 24 часа работа, особено при приложения с висока температура, където топлинното разширение и отпускането на уплътнението могат да причинят загуба на натоварване на болта. След това повторното затягане обикновено се извършва по време на планирани интервали за поддръжка, като например годишни спирания. Честотата зависи от критичността на приложението и условията на работа. Препоръчва се и редовна проверка за течове.

Въпрос 5: Какво е максималното налягане, което плоският фланец може да уплътни?

Отговор: Максималното налягане, което плоският фланец може да уплътни, зависи от номиналната стойност на фланеца, материала на уплътнението и натоварването на болта. Например, плосък фланец от клас 150 със спирално навито уплътнение може да уплътни до 20 бара при температура на околната среда. Фланец от клас 300 може да уплътни до 50 бара. По-високите налягания изискват по-високи стойности на фланеца и по-здрави материали за уплътнение. В нашата фабрика ние произвеждаме плоски фланци в различни класове на налягане, за да отговорим на изискванията на различни приложения.


7. Заключение

Постигането на надеждно уплътнение с болтов плосък фланец е предизвикателство за системно инженерство. Това изисква правилната комбинация от натоварване на болта, компресия на уплътнението, твърдост на фланеца и повърхностно покритие. Всеки от тези фактори трябва да бъде внимателно определен и контролиран, за да се гарантира, че уплътнението остава в състояние на компресия през целия експлоатационен живот на съединението. Натоварването на болта трябва да е достатъчно, за да компресира уплътнението, но не толкова високо, че да повреди уплътнението или фланеца. Уплътнението трябва да е съвместимо с работния флуид и да издържа на работната температура и налягане. Повърхностите на фланците трябва да са плоски и да имат правилното повърхностно покритие, за да позволят на уплътнението да се приспособи и захване. И болтовете трябва да бъдат затегнати в правилната последователност, за да се осигури равномерно разпределение на натоварването. В Wenzhou Longan Flange Co., Ltd. нашата фабрика произвежда плоски фланци повече от две десетилетия и ние развихме дълбоко разбиране на тези фактори. Нашите фланци са прецизно обработени, за да осигурят правилно прилягане и разпределение на натоварването, и ние предоставяме на нашите клиенти техническата поддръжка, от която се нуждаят, за да постигнат надеждни уплътнения.

Независимо дали проектирате нова тръбопроводна система или поддържате съществуваща, ви каним да се свържете с нас, за да обсъдим вашите изисквания за плосък фланец. Нашият екип от инженери може да ви помогне да изберете правилния фланец за вашето приложение, да предостави спецификации на въртящия момент и да предложи насоки за избор и монтаж на уплътнение. Ние се ангажираме да предоставяме на нашите клиенти продукти с най-високо качество и възможно най-доброто обслужване.

Свържете се с Wenzhou Longan Flange Co., Ltd. днесза да обсъдим вашите изисквания за плоски фланци и да открием как нашите продукти могат да ви помогнат да постигнете надеждно уплътнение във вашите критични приложения.

Свързани новини
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept